 +86-15052135118


 Entrer en contact

Un lot entrant de boulons hexagonaux M8 x 30 de classe de propriété 8,8 arrive avec un certificat indiquant qu'il est conforme à la norme ISO 898-1. Une loupe ne montre aucune marque de classe sur la tête. Le côté interdit d’une jauge à bague filetée tourne pendant deux tours complets. C’est à ce moment-là que l’inspection des fixations cesse d’être un exercice administratif et devient une porte physique.
Ce guide est destiné aux inspecteurs de réception, aux ingénieurs de projet et aux entrepreneurs d'installation qui doivent vérifier les boulons, les vis et les ancrages avant leur mise en service. Il couvre les cinq groupes de caractéristiques à inspecter, les outils qui donnent des lectures fiables, les indices visuels qui révèlent les modes de défaillance et une séquence qui peut être répétée sur chaque lot. L'approche fonctionne pour les fixations en acier au carbone, les vis en acier inoxydable, les chevilles à expansion et les vis à ciment utilisées dans les assemblages de construction et d'industrie légère.
Un bien géré inspection des fixations ne nécessite pas de laboratoire de métrologie. Il nécessite des jauges étalonnées, des échantillons propres et des règles de réussite/échec provenant de normes publiées plutôt que de la mémoire.
Les cinq groupes de fonctionnalités de la vérification des fixations
Toute inspection approfondie des fixations part du même principe : une pièce n'est acceptable que lorsque cinq groupes de caractéristiques peuvent être confirmés.
- L'identité du matériau comprend la qualité de l'acier, la qualité de l'acier inoxydable, la chimie du revêtement et l'état du traitement thermique.
- La géométrie comprend la longueur, le diamètre, le pas de filetage, la forme de la tête, la profondeur de l'encastrement et la forme de la pointe des vis autoperceuses.
- Les propriétés mécaniques comprennent la dureté, la résistance à la traction, la charge d'épreuve et l'absence de signes de fragilisation par l'hydrogène dans les fixations durcies.
- L’état de la surface comprend la couverture du placage, l’adhérence, les fissures, la rouille et les dommages aux flancs du filetage.
- La traçabilité comprend les tampons de classe de propriété, les numéros de lot et les codes de fabricant qui relient la pièce à un certificat de matériau.
Chaque groupe alimente le suivant : le marquage indique la qualité, la dureté la confirme, la géométrie décide de l'ajustement et l'état de la surface prédit la durée de vie du revêtement.
L'inspection des fixations est la comparaison systématique de caractéristiques physiques mesurables par rapport à un critère d'acceptation défini. Il existe pour empêcher les pièces invérifiables d’entrer dans un assemblage critique.
Outils et limites d'acceptation qui donnent des réponses défendables
La différence entre une inspection sérieuse et un simple coup d’œil réside dans l’outillage. Chaque groupe de fonctionnalités dispose d'un outil principal et d'un signal d'échec clair.
| Caractéristique | Outil principal | Défaut commun | Contrôle d'acceptation |
| Pas de filetage | Pas de filetage gauge | Terrain mixte ou roulé | La lame repose proprement entre les fils |
| Taille du fil | Bague de jauge Go/No-Go | Fil dénudé ou surdimensionné | Allez sur le côté sur toute la longueur ; No-Go s'arrête dans les deux tours |
| Longueur et diamètre | Pied à coulisse numérique | Tige hors tolérance | Dans les limites du dessin ou de la norme ISO 4759-1 |
| Dureté | Testeur Rockwell | Étui souple ou noyau fragile | nuance 8,8 : 22 à 32 HRC ; 10,9 : 32 à 39 HRC |
| Épaisseur du revêtement | Jauge de revêtement magnétique | Zinc fin ou couche manquante | Electro-zinc 5 à 8 microns ; à chaud 45 à 85 microns typique |
| Étanchéité | Clé dynamométrique | Sous-couple ou sur-couple | Correspond à la valeur du couple d'installation |
La norme ISO 898-1 lie le marquage de la tête à une résistance à la traction minimale, vérifiable par la dureté ou un essai de traction complet.
Résistance à la traction minimale des classes de propriétés courantes ISO 898-1.
Si la dureté mesurée sur un boulon de 8,8 est de 28 HRC, la pièce réussit. S'il indique 20 HRC, rejetez le lot même si la tête porte une note de 8,8.
Modes de défaillance et indices visuels qui les révèlent
Les défaillances des fixations laissent des traces physiques avant de provoquer des temps d'arrêt. Les indices ci-dessous transforment un contrôle entrant d'une passe dimensionnelle en un verdict de durée de vie.
- Desserrage : les marques témoins se sont décalées entre la rondelle et la face de l'écrou, ou la lecture du couple tombe en dessous de la plage spécifiée.
- Fragilisation par l'hydrogène : fracture nette sans striction, souvent sur une vis durcie plaquée dans les 24 à 72 heures après l'installation ou le placage.
- Fatigue : marques de plage sur la face de fracture, partant d'une racine de fil ou d'une entaille superficielle.
- Surcharge : striction visible et rupture en coupelle et cône sur un boulon en acier ductile.
- Corrosion : rouille rouge, corrosion du zinc blanc, piqûres ou fissures sous la tête.
- Dénudage de fil : flancs de filetage déformés, métal taché ou écrou qui s'arrête avant d'être mis en place.
En cas de rupture de fixation controversée, la face de fracture constitue la preuve la plus précieuse sur place. Coupez un échantillon, protégez la surface de fracture et conservez la pièce défectueuse pour analyse en laboratoire.
Différences d’inspection selon le type de fixation
Chaque catégorie de fixations nécessite une priorité d'inspection différente : revêtement de zinc pour l'acier au carbone, identité de qualité pour l'acier inoxydable, preuves d'installation pour les chevilles et géométrie de coupe pour les vis à ciment.
Vis en acier au carbone et revêtues
Les vis en acier au carbone classées 4,8 et 8,8 dominent les connexions pour cloisons sèches, bois et acier léger. Inspectez d’abord le revêtement de zinc. Un zinc terne, irrégulier ou écaillé indique généralement un placage mince ou un mauvais prétraitement. Sur les fixations durcies au-dessus de 1 000 MPa, vérifiez s'il y a un placage fissuré près de la tête, un signe avant-coureur courant de dommages retardés causés par l'hydrogène. Vérifiez la dureté sur deux échantillons provenant de positions différentes dans le lot.
Vis en acier inoxydable : SUS304 et SUS410
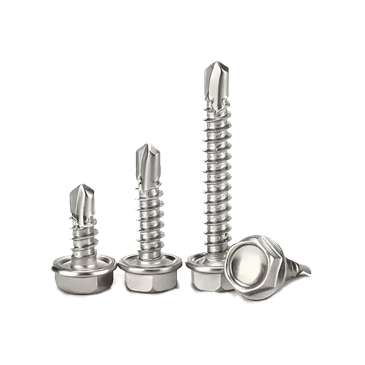
Les vis en acier inoxydable nécessitent d'abord une vérification de la qualité. Le SUS304 austénitique est faiblement magnétique et plus doux ; Le martensitique SUS410 est magnétique et peut être durci pour percer le métal. Un aimant est une méthode de tri rapide mais pas un test complet du matériau. Lorsque le certificat de qualité et l'aimant ne sont pas d'accord, rejetez le lot et demandez un rapport d'identification positif du matériau au fournisseur.
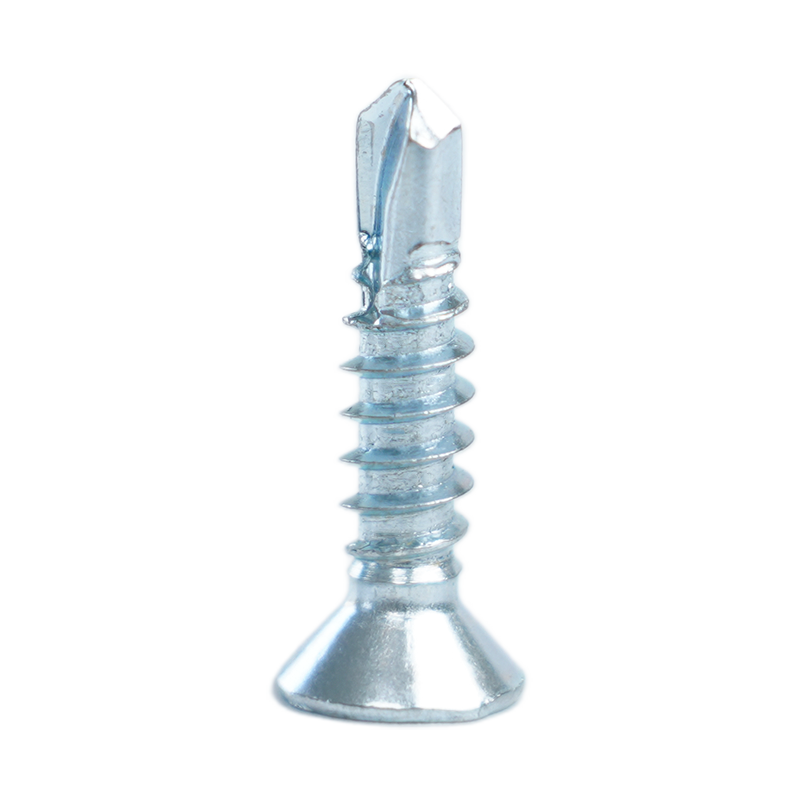
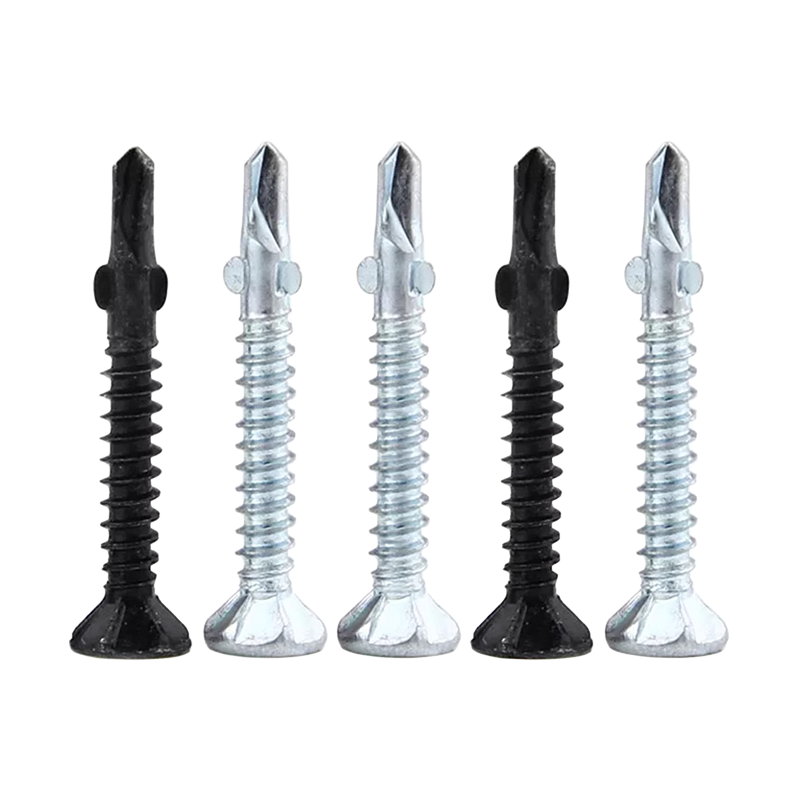
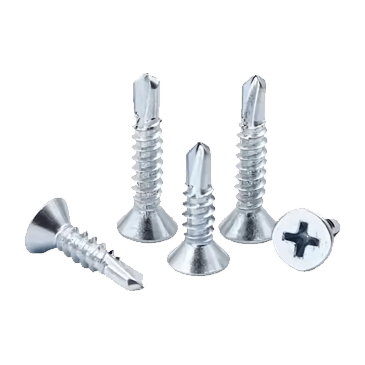
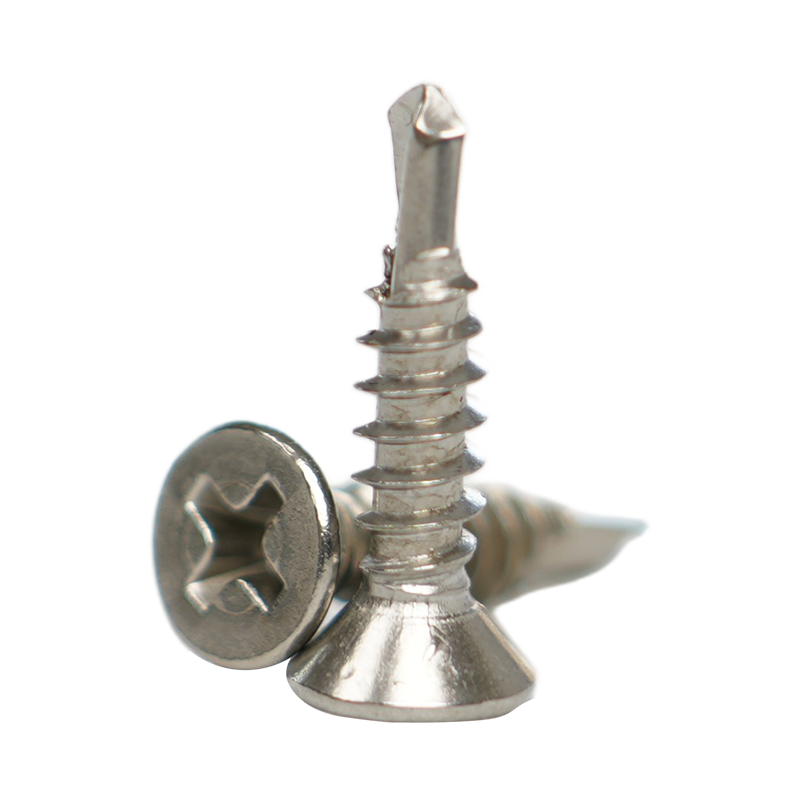 Vis autoperceuses fraisées SUS410 avec traitement thermique Ces vis autoperceuses à tête plate SUS410 trempées conviennent aux structures en acier et aux murs-rideaux. Leur nuance martensitique magnétique est idéale lorsque le texte environnant traite de la vérification des nuances d'acier inoxydable par magnétisme avant d'accepter un lot. Voir le produit →
Ancrages à expansion et ancrages à coin
L’inspection des ancrages doit se concentrer sur les preuves d’installation. Vérifiez le diamètre du boulon, la correspondance du foret, la profondeur d'encastrement et le couple avant de relâcher. Rejetez une ancre en coin qui présente des filetages écrasés dans la zone d'expansion, une rondelle manquante ou des fissures visibles dans le manchon.
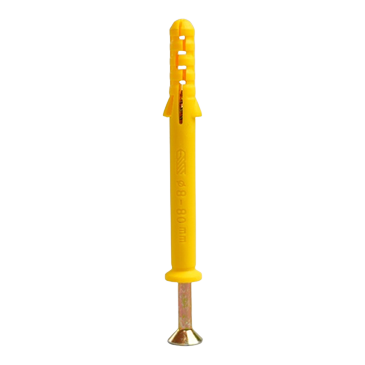
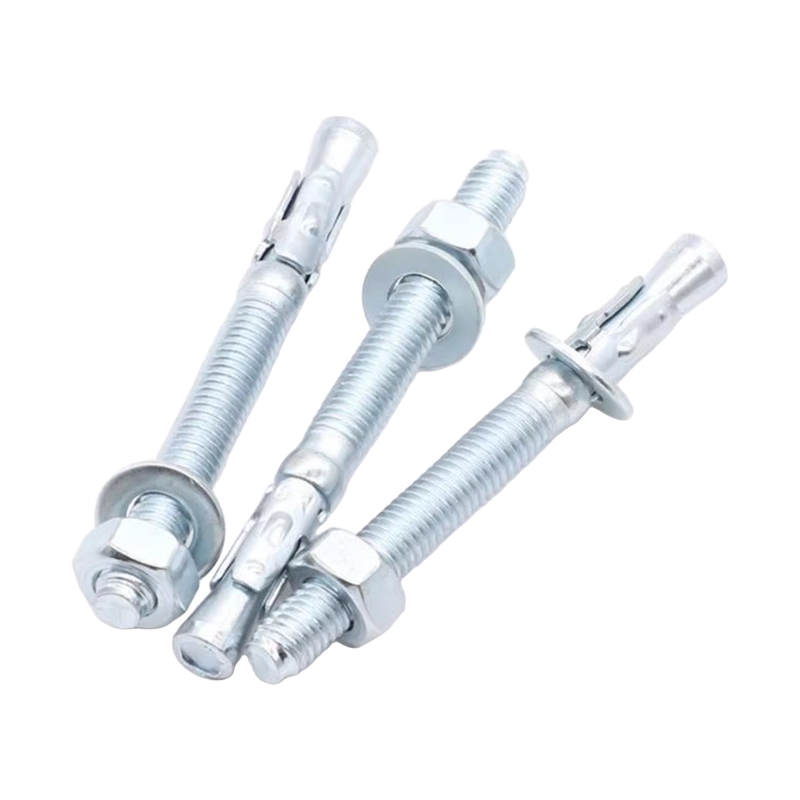 Ancrage à coin d'expansion pour une fixation résistante aux vibrations Cette cale d'ancrage se dilate contre le trou de perçage lorsque l'écrou est serré, ce qui la rend adaptée aux murs de réparation automobile et aux supports structurels. Le paragraphe adjacent met l’accent sur la vérification du diamètre des boulons, de la profondeur d’encastrement et du couple lors de l’inspection des ancrages. Voir le produit →
Vis à ciment pour béton
Les vis à ciment coupent les filetages directement dans le béton avec un corps durci et des cannelures coupantes conçues. Les défaillances les plus courantes sont des trous pilotes sous-dimensionnés et du béton décapé autour de la vis. Inspectez le flanc de coupe à la recherche de copeaux, confirmez le diamètre du foret par rapport au tableau du fabricant de vis et rejetez les vis dont le placage est fissuré ou dont la pointe est usée.
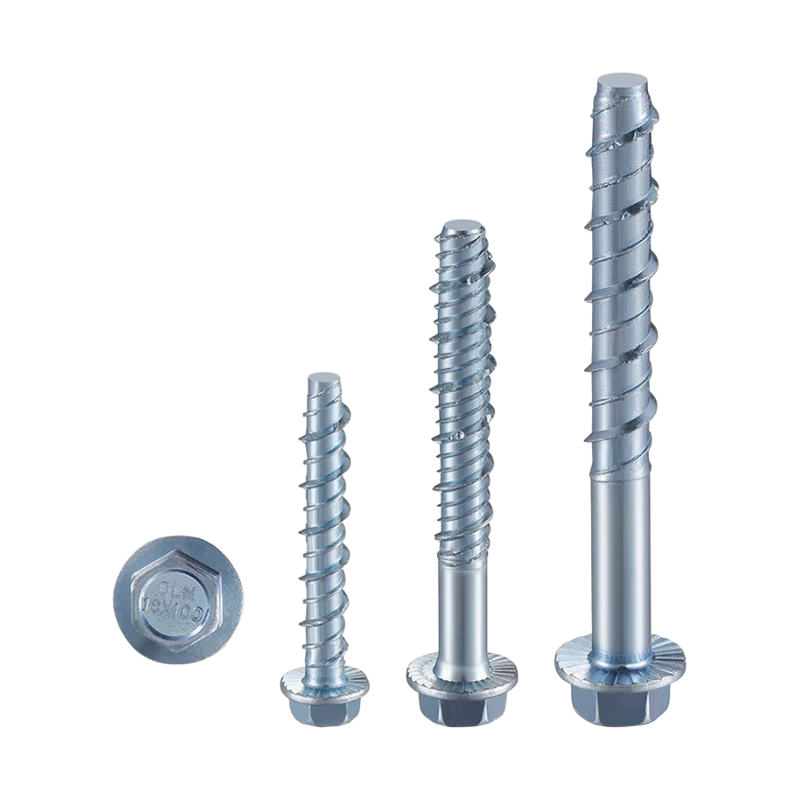 Vis à béton autotaraudeuses pour maçonnerie et béton Ces vis autotaraudeuses à béton coupent les filetages directement dans les matériaux durs, réduisant ainsi les étapes d'installation et adaptées aux installations de construction ou électriques. Le paragraphe suivant souligne la nécessité d'un protocole d'inspection des lots entrants reproductible, aligné sur l'emplacement de ce produit. Voir le produit →
Construire un protocole d’inspection pratique en cinq étapes
Un protocole reproductible compte plus que n’importe quelle mesure unique. Cette séquence fonctionne pour des lots entrants de 500 à 20 000 pièces.
- Définir la taille de l’échantillon avant d’ouvrir le lot. Utilisez AQL 0,65 pour les fixations critiques pour la sécurité et AQL 1,5 pour les pièces générales, avec échantillonnage selon la norme ISO 2859-1.
- Vérifiez d’abord la traçabilité. Confirmez le numéro de lot, le certificat de matériau et le certificat de revêtement, puis prélevez des échantillons de plusieurs boîtes, pas seulement de la couche supérieure.
- Effectuez des contrôles visuels à un grossissement 5x pour détecter les défauts de marquage, de fissures, de corrosion et de placage.
- Effectuer des contrôles dimensionnels et mécaniques : pied à coulisse pour la longueur, bagues de jauge pour la taille du filetage, Rockwell pour la dureté, jauge magnétique pour l'épaisseur du revêtement.
- Enregistrez les résultats et décidez. Rejeter l'ensemble du lot pour tout défaut critique ; mettre en quarantaine les pièces non conformes et les retourner avec un rapport écrit clair.
Quand rejeter et retourner un lot de fixations
Fixez des limites de refus avant d’ouvrir la boîte, et non après un désaccord avec le fournisseur.
- Marquage de classe de propriété manquant ou illisible sur les boulons à haute résistance.
- La jauge No-Go dépasse deux tours complets.
- Dureté en dehors de la plage de classe de propriété sur deux échantillons ou plus.
- Cloques de revêtement, pelage ou fissures visibles du métal commun.
- Matériau mixte, styles de têtes mixtes ou revêtements mixtes en un seul lot.
- Tout indice de fissuration induite par l'hydrogène sur les pièces durcies.
Les fixations qui échouent à l’inspection visuelle ne doivent jamais être desserrées. Les retouches détruisent généralement le placage ou les flancs du filetage, et les fixations retravaillées échouent plus tôt que les nouvelles.
Questions d’inspection des fixations que les installateurs posent le plus
À quelle fréquence les fixations doivent-elles être vérifiées en service ?
Inspectez les joints critiques pour la sécurité au moins une fois par an et vérifiez tout ce qui est exposé aux vibrations ou à l'humidité extérieure tous les trois mois. Pour les assemblages boulonnés sous tension, les contrôles de resserrage sont plus utiles au cours de la première semaine de service car la relaxation se produit tôt.
Quels outils sont nécessaires pour l'inspection à la réception des fixations ?
Un pied à coulisse numérique, une jauge de pas de filetage, un jeu de jauges annulaires Go/No-Go, un testeur de dureté Rockwell, une jauge de revêtement magnétique, une clé dynamométrique et une loupe 5x couvrent presque tous les lots entrants. Étalonnez les outils de longueur et de couple selon des normes traçables une fois par an.
Les boulons peuvent-ils être réutilisés après inspection ?
Ne réutilisez pas les boulons présentant de la corrosion, des dommages au filetage ou une déformation plastique. Les boulons à haute résistance supérieure à 10,9 ne doivent pas être réutilisés du tout à moins que la résistance à la fatigue soit très faible et que l'état du filetage soit confirmé avec une jauge No-Go.
Un aimant suffit-il pour inspecter les fixations en acier inoxydable ?
Un aimant est un test de tri rapide, pas un test complet du matériau. Il peut séparer le SUS304 austénitique du SUS410 martensitique dans la plupart des cas, mais il ne peut pas détecter une mauvaise chimie au sein de la même nuance. Utilisez un spectromètre d'identification positive des matériaux lorsque la sécurité dépend de la qualité.